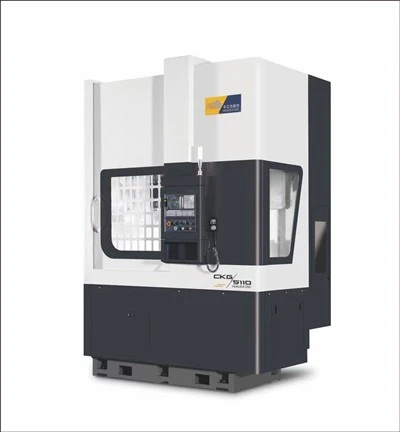
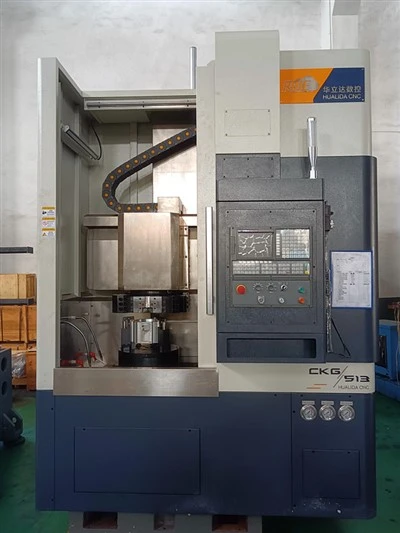
La regolazione dell'orientamento del mandrino su un tornio verticale CNC è un processo critico che può avere un impatto significativo sulla precisione e l'efficienza delle operazioni di lavorazione. Come fornitore di torni di tornitura verticale CNC, compresi modelli come ilTornio verticale CKG513,CKG5110 CNC Tornio verticale, ETornio verticale CKG515, Comprendo l'importanza dell'adeguata regolazione dell'orientamento del mandrino. In questo blog, condividerò alcune intuizioni e passi su come regolare l'orientamento del mandrino su un tornio di svolta verticale CNC.
Comprendere l'importanza dell'orientamento del fuso
Il mandrino è il cuore di un tornio verticale CNC. Contiene lo strumento di taglio e ruota ad alta velocità per eseguire operazioni di lavorazione. L'orientamento del mandrino corretto garantisce che lo strumento di taglio si impegna accuratamente con il pezzo, risultando in tagli precisi, finiture superficiali lisce e precisione dimensionale. L'orientamento del mandrino errato può portare a una varietà di problemi, come scarsa qualità della superficie, dimensioni imprecise e usura prematura degli strumenti.
Preparazioni pre -aggiustamento
Prima di tentare di regolare l'orientamento del mandrino, è essenziale adottare diversi passaggi preparativi:
- Sicurezza prima: Assicurarsi che il tornio sia spento e bloccato per evitare l'avvio accidentale. Indossare attrezzature per la protezione individuale appropriate, tra cui occhiali di sicurezza, guanti e protezione alle orecchie.
- Pulisci l'area di lavoro: Rimuovere eventuali detriti, patatine o refrigerante dal letto di tornio, dal mandrino e dalle aree circostanti. Un'area di lavoro pulita impedirà ai contaminanti di interferire con il processo di regolazione.
- Ispeziona il mandrino e i componenti: Controllare il mandrino per eventuali segni di danno, come crepe, usura eccessiva o componenti sciolti. Ispezionare i cuscinetti, le cinture e i giunti per assicurarsi che siano in buone condizioni.
- Raccogli gli strumenti necessari: Avrai bisogno di una varietà di strumenti per il processo di regolazione, inclusi strumenti di misurazione di precisione (come indicatori di quadrante), chiavi e spessori. Assicurati che tutti gli strumenti siano puliti, calibrati e in buone condizioni di lavoro.
Step - By - Passaggio Regolazione dell'orientamento del mandrino
Quella che segue è una guida generale per regolare l'orientamento del mandrino su un tornio di svolta verticale CNC:

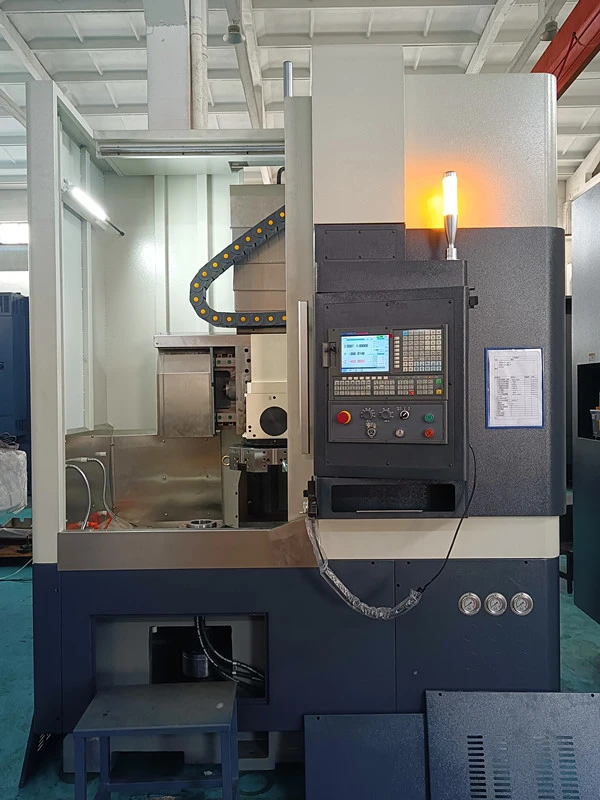
- Montare l'indicatore del quadrante: Montare un indicatore di quadrante ad alta precisione sul letto del tornio o un dispositivo stabile. Posizionare l'indicatore in modo che la sua sonda contatti il naso del mandrino o una superficie di riferimento sul mandrino.
- Imposta l'indicatore su zero: Ruotare lentamente il mandrino a mano e regolare l'indicatore in modo che legga zero in un punto specifico sulla rotazione del mandrino. Questo fungerà da punto di riferimento per l'adeguamento.
- Controlla il runout radiale: Ruotare il mandrino attraverso una rivoluzione completa osservando l'indicatore del quadrante. Il runout radiale è la massima deviazione del mandrino dal suo vero centro. Per la maggior parte delle applicazioni, il runout radiale dovrebbe trovarsi all'interno della tolleranza specificata del produttore, in genere poche millesimi di pollice.
- Se il runout radiale è al di fuori della tolleranza, potrebbe essere necessario regolare i cuscinetti del mandrino o riallineare il mandrino. Allentare leggermente i bulloni dell'alloggiamento del cuscinetto e utilizzare gli spessori per apportare piccole regolazioni alla posizione del cuscinetto. Stringere gradualmente i bulloni e rivivere il runout fino a quando non rientra nell'intervallo accettabile.
- Controlla il runout assiale: Oltre al runout radiale, è anche necessario controllare il runout assiale, che è il movimento del mandrino lungo il suo asse. Montare l'indicatore del quadrante in modo che la sua sonda contatti la faccia del naso del mandrino. Ruotare il mandrino e osservare la lettura dell'indicatore. Il runout assiale dovrebbe anche essere all'interno della tolleranza specificata.
- Per regolare il runout assiale, potrebbe essere necessario regolare i cuscinetti di spinta o il dado del mandrino. Allentare i componenti pertinenti e apportare piccole regolazioni usando spessori o di regolazione dei dadi. Ri - Controllare il runout assiale dopo ogni regolazione.
- Controllare l'allineamento del cono del mandrino: Se il tornio utilizza un naso mandrino affusolato per tenere gli utensili da taglio, è fondamentale per garantire che il cono sia correttamente allineato. Utilizzare un manometro o un dispositivo di misurazione di precisione per verificare l'angolo e l'allineamento del rastrema.
- Se il cono è disallineato, potrebbe essere necessario pulire e riporre il cono del mandrino o utilizzare gli spessori per correggere l'allineamento. Assicurarsi che il cono sia pulito e privo di detriti prima di apportare eventuali modifiche.
- Ritocchi: Una volta che hai effettuato le regolazioni iniziali, controlla il runout radiale, il runout assiale e l'allineamento del rastremazione. Effettuare le regolazioni della messa a punto necessarie per ottenere l'orientamento ottimale del mandrino. Ciò può comportare apportare modifiche molto piccole allo spessore dello spessore o alla posizione dei componenti.
Post - controlli di regolazione
Dopo aver completato la regolazione dell'orientamento del mandrino, eseguire il seguente post: controlli di regolazione:
- Ri - Controlla il runout: Ruotare nuovamente il mandrino e verificare che i runout radiali e assiali siano ancora all'interno della tolleranza specificata. Effettuare le modifiche finali se necessario.
- Test run: Power sul tornio ed eseguire una corsa di prova a bassa velocità. Osservare da vicino l'operazione di lavorazione per garantire che lo strumento di taglio si impegna senza problemi al pezzo e che la finitura superficiale e la precisione dimensionale siano soddisfacenti.
- Registra le regolazioni: Documentare le regolazioni apportate durante il processo, inclusi gli spessori dello spessore, le posizioni dei componenti e qualsiasi altra informazione pertinente. Questo record sarà utile per riferimento e manutenzione futuri.
Risoluzione dei problemi di problemi comuni
Durante il processo di aggiustamento, è possibile incontrare alcuni problemi comuni:
- RUROUT persistente: Se il runout rimane al di fuori della tolleranza dopo più regolazioni, potrebbe esserci un problema più grave, come un mandrino danneggiato o cuscinetti usurati. In questo caso, potrebbe essere necessario sostituire i componenti danneggiati.
- Difficoltà nell'adeguamento: Se hai difficoltà a apportare gli aggiustamenti necessari, potrebbe essere dovuto a una selezione impropria dello strumento, tecniche di regolazione errate o problemi meccanici sottostanti. Consultare il manuale del tornio o chiedere l'assistenza di un tecnico qualificato.
- Vibrazione: Eccessive vibrazioni durante la corsa di prova possono indicare uno squilibrio nel mandrino o un componente disallineato. Controllare l'equilibrio dello strumento di taglio e il mandrino e rivivere l'allineamento di tutti i componenti.
Conclusione
La regolazione dell'orientamento del mandrino su un tornio verticale CNC è un processo complesso ma essenziale. Seguendo i passaggi delineati in questo blog, è possibile assicurarsi che il mandrino del tornio sia correttamente orientato, con conseguenti operazioni di lavorazione di alta qualità. Come fornitore diTornio verticale CKG513,CKG5110 CNC Tornio verticale, ETornio verticale CKG515, Ci impegniamo a fornire ai nostri clienti i prodotti migliori - in classe e supporto tecnico. In caso di domande o hai bisogno di ulteriore assistenza con la regolazione dell'orientamento del mandrino o qualsiasi altro aspetto dei nostri torni di svolta verticale CNC, non esitare a contattarci per appalti e discussioni in profondità.
Riferimenti
- Manuali di operazione del tornio di svolta verticale CNC
- Manuale di lavorazione di precisione
- Linee guida per la produzione e la manutenzione del mandrino